Laserhärten von Werkzeugen: Schneidkanten und Verschleißzonen gezielt härten

Kanten verschleißen zu schnell, aber das ganze Werkzeug soll nicht gehärtet werden? Beim Laserhärten wird nur die Stelle gehärtet, die es braucht, und das Werkzeug verzieht sich kaum. Unser Partnerbetrieb in Tschechien härtet Werkzeuge und Bauteile bis 30 t Gewicht. Zu jedem gehärteten Werkzeug erhalten Sie ein Härteprotokoll mit den erreichten Werten.

Wofür brauchen Sie das Laserhärten?

An Werkzeugen nutzen sich immer dieselben Stellen ab: Schneid- und Trennkanten, Radien an Umformwerkzeugen, Führungen, Schieber oder Kanten an Spritzgießwerkzeugen. Wird das ganze Werkzeug gehärtet, kann es sich verziehen und muss aufwendig nachgearbeitet werden. Beim Laserhärten, auch Laserstrahlhärten genannt, wird nur die Randschicht an der gewünschten Stelle gehärtet.

So bleibt das Werkzeug im Kern zäh, die belastete Zone wird verschleißfest. Das verlängert die Standzeit und spart Nacharbeit.
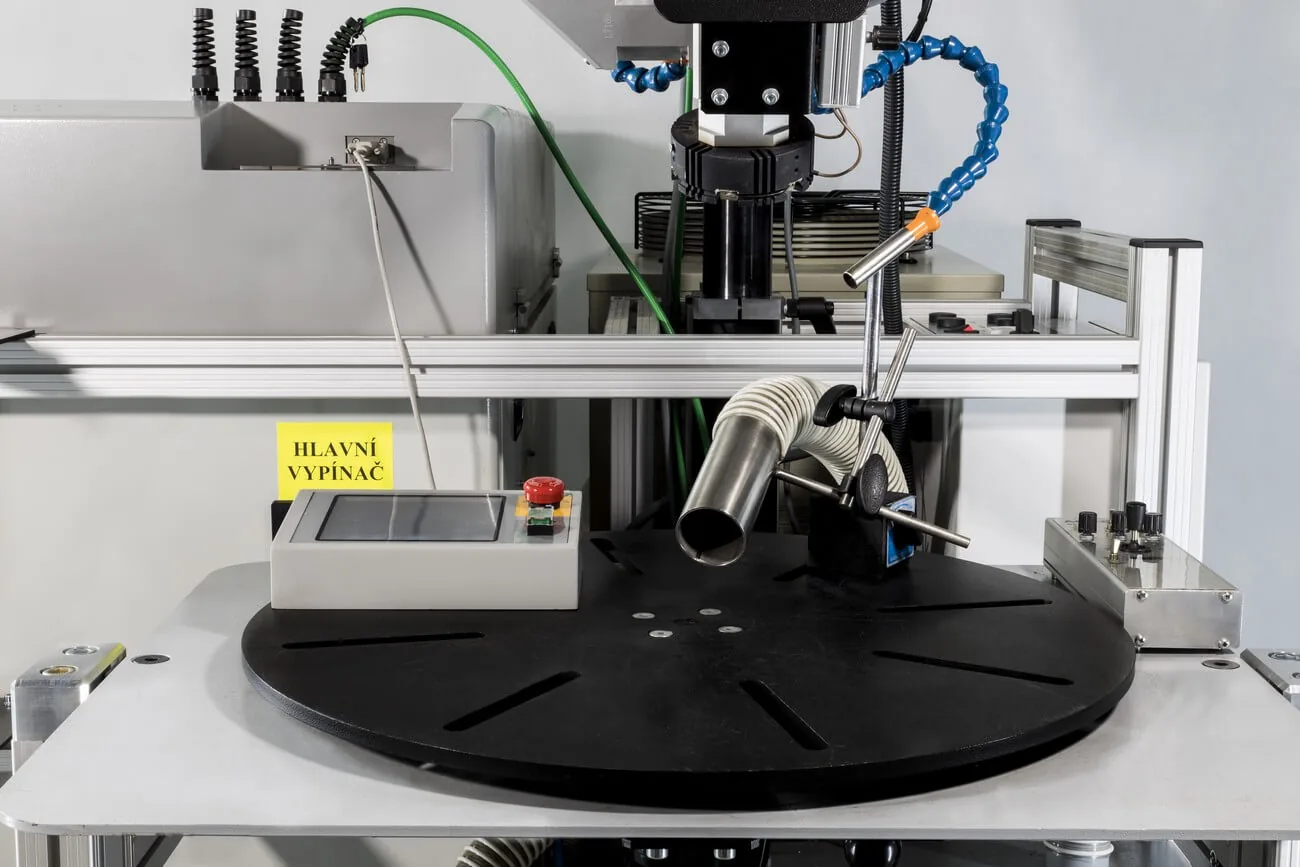
Laseranlage mit Drehtisch zum Laserhärten von Werkzeugen

So funktioniert das Laserhärten

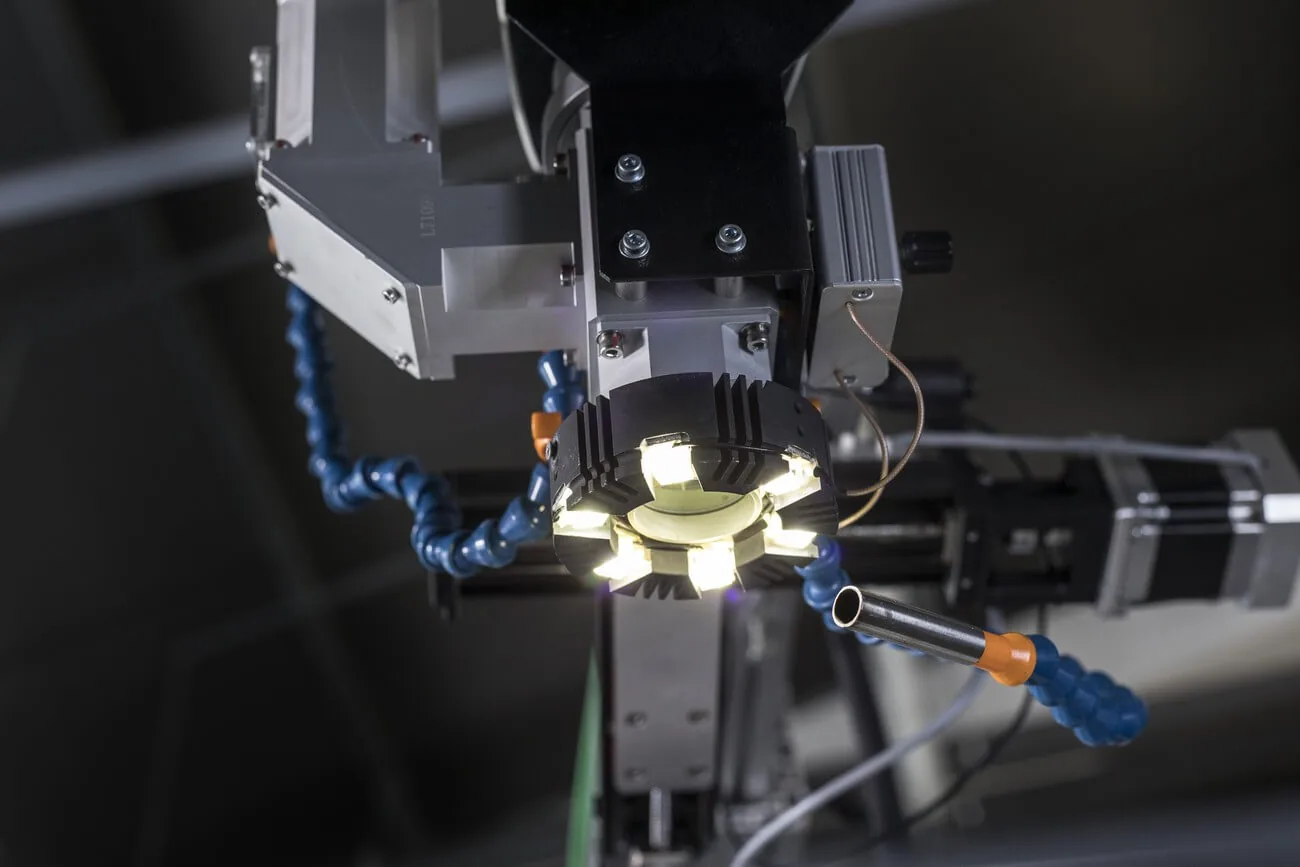
Laseroptik mit Beleuchtung für das partielle Härten

Gezielt erwärmen

Der Laserstrahl erwärmt die Oberfläche genau an der gewünschten Stelle kurz über die Härtetemperatur. Das übrige Werkzeug bleibt kalt.
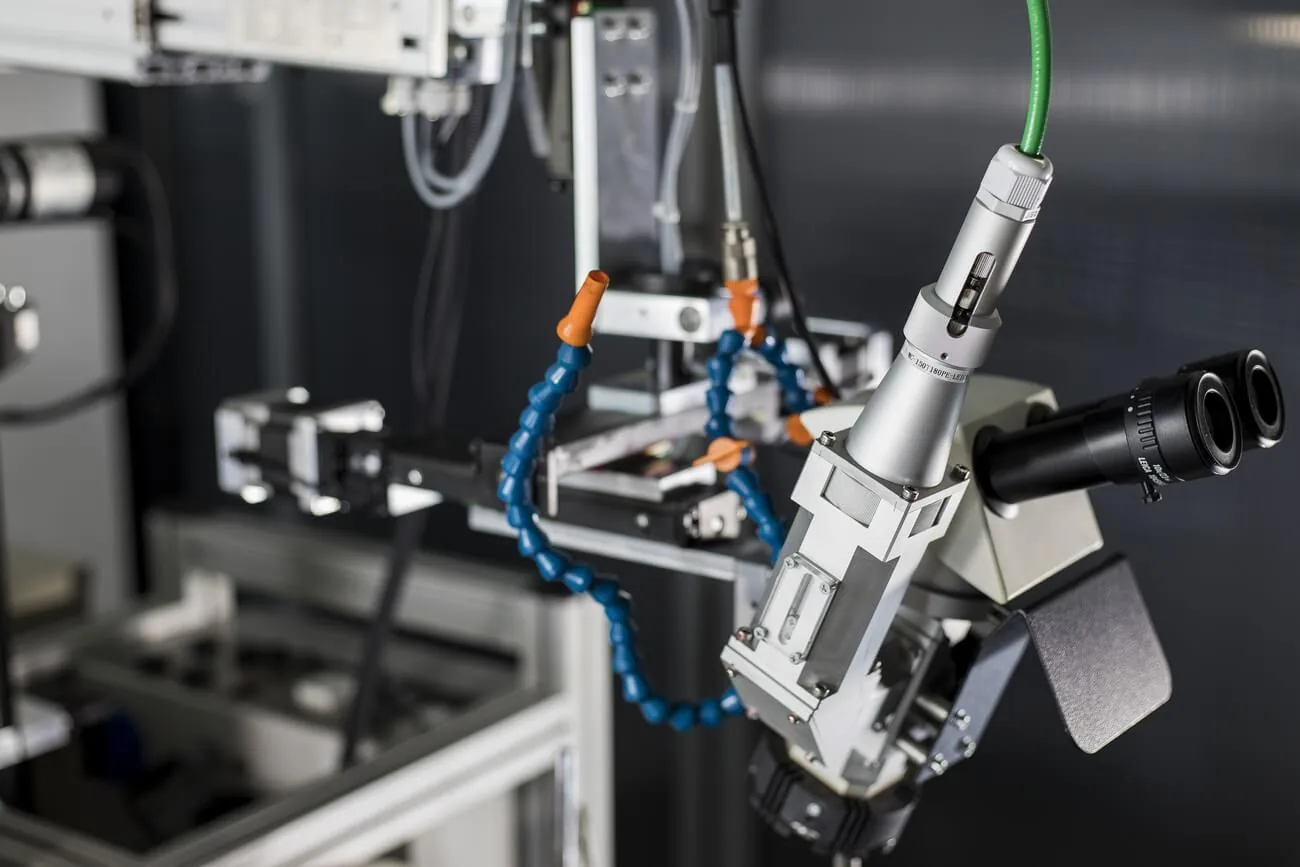
Bearbeitungskopf mit Mikroskop für genaues Positionieren

Selbst abschrecken

Der kalte Grundwerkstoff kühlt die erwärmte Schicht schnell ab. Ein Abschreckmittel wie Öl oder Wasser ist nicht nötig.

Messen und dokumentieren

Nach dem Härten werden die Werte gemessen. Sie erhalten für jedes gehärtete Werkzeug ein Härteprotokoll, das Sie zu Ihren Unterlagen nehmen können.

Welche Härte und Einhärtetiefe für Ihren Werkstoff möglich sind, prüfen wir anhand Ihrer Zeichnung und Werkstoffangabe.

Typische Anwendungen im Werkzeugbau

  • Schneid- und Trennkanten an Schneid- und Stanzwerkzeugen
  • Radien und Ziehkanten an Umform- und Tiefziehwerkzeugen
  • Kanten, Schieber und Führungen an Spritzgießwerkzeugen
  • Verschleißzonen an Vorrichtungen und Maschinenteilen
  • Große Werkzeuge bis 30 t, die sich im Ofen kaum noch härten lassen

Gut zu wissen:
Laserhärten eignet sich für härtbare Stähle mit ausreichend Kohlenstoff, zum Beispiel viele Werkzeugstähle oder Vergütungsstähle. Nennen Sie uns bei der Anfrage den Werkstoff und markieren Sie auf der Zeichnung, welche Bereiche gehärtet werden sollen. Dann prüfen wir, was möglich ist, und erstellen Ihnen ein Angebot.

Laserhärten oder klassisch härten?

LaserhärtenHärten im Ofen
Gehärteter Bereichnur die gewünschte Zonedas ganze Werkzeug
Verzuggering, da nur örtlich Wärme eingebracht wirdhöher, oft Nacharbeit nötig
Abschreckmittelnicht nötig, der Grundwerkstoff kühlt selbstÖl, Wasser, Gas oder Salzbad
Große Werkzeugebis 30 t möglichbegrenzt durch Ofengröße
NachweisHärteprotokoll mit den erreichten Wertenje nach Härterei

Muss eine verschlissene Kante erst wieder aufgebaut werden, bevor sie gehärtet wird? Das erledigen wir mit dem Laserauftragschweißen bei der Formenreparatur.

So läuft Ihr Auftrag ab

  1. Anfrage sendenZeichnung mit den zu härtenden Bereichen, Werkstoff, gewünschte Härte und Gewicht des Werkzeugs.
  2. Prüfung und AngebotWir prüfen die Machbarkeit und erstellen Ihnen ein Angebot.
  3. TransportDen Transport Ihres Werkzeugs stimmen wir individuell mit Ihnen ab.
  4. LaserhärtenDie gewünschten Bereiche werden gehärtet.
  5. HärteprotokollDie erreichten Werte werden gemessen und dokumentiert.
  6. RücklieferungIhr Werkzeug kommt mit Protokoll zurück. Die Lieferzeit hängt von der aktuellen Auftragslage ab, die momentane Lieferzeit finden Sie in Ihrem Angebot.

Sie möchten ein Werkzeug laserhärten lassen?

Hinterlassen Sie Ihre Kontaktdaten und schreiben Sie uns kurz, wir melden uns schnellstmöglich.