- Startseite
- Produkte
- Spezialbohrer
- Bohrer für Gummi und Weichmaterialien
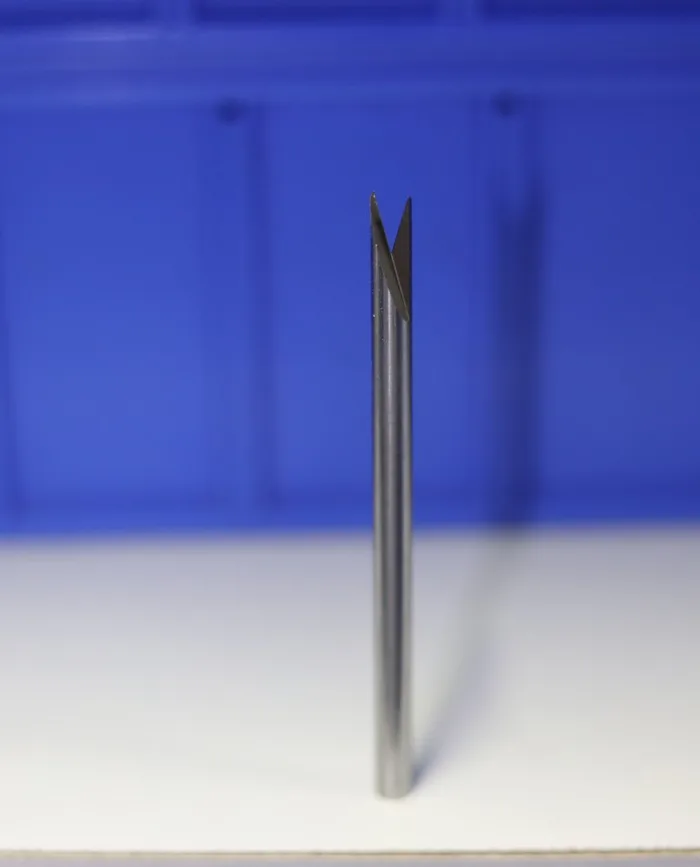
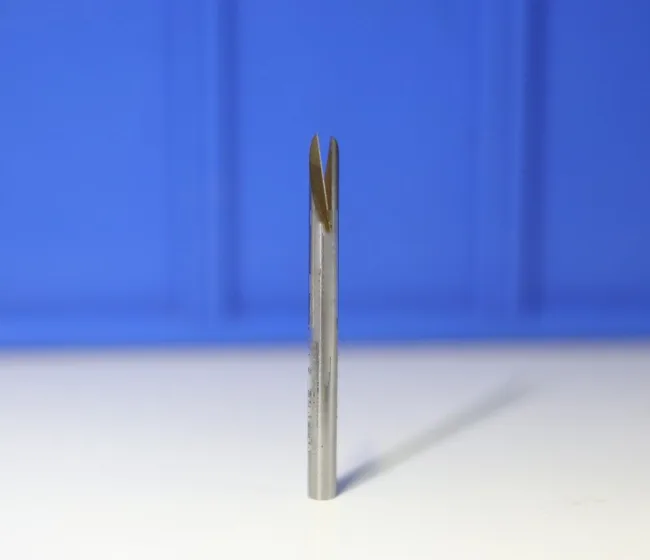
Spezialbohrer
Bohrer für Gummi und Weichmaterialien
Saubere, runde Bohrlöcher in Gummi, Dichtungen und Schaumstoff, ohne Rückstände im Loch.
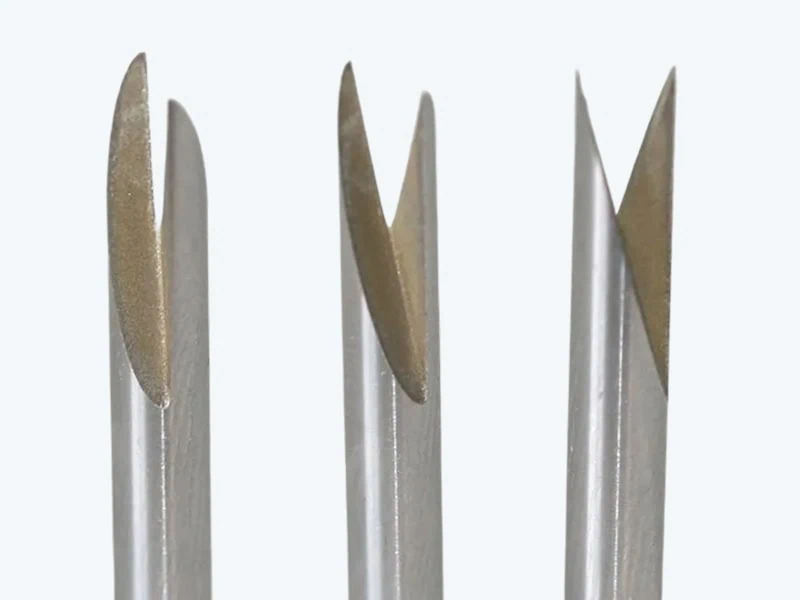
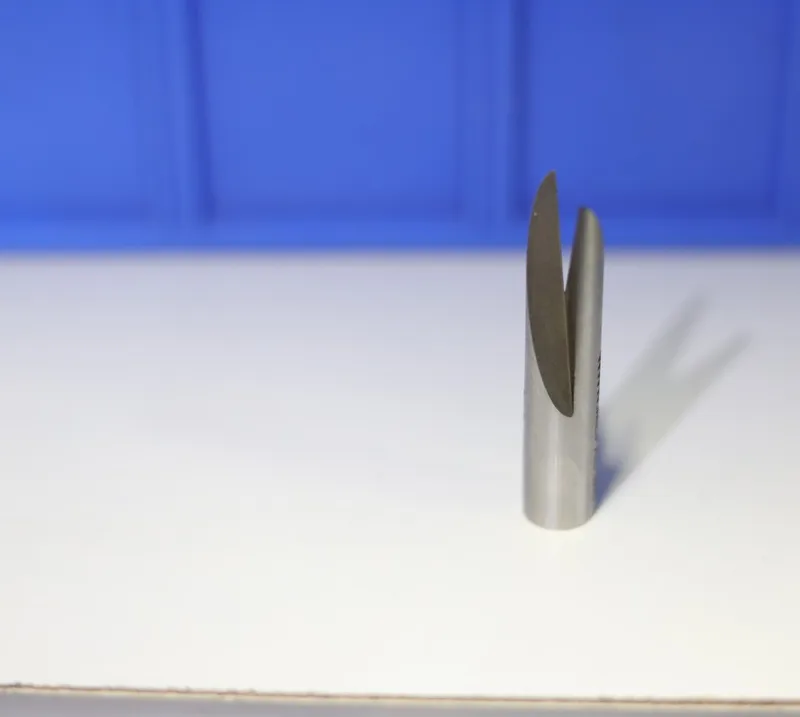
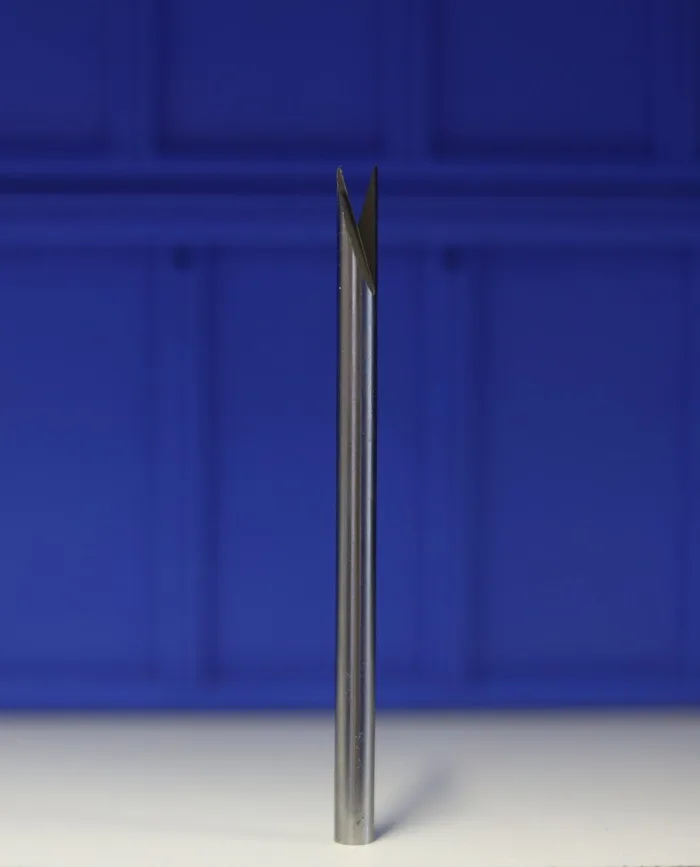
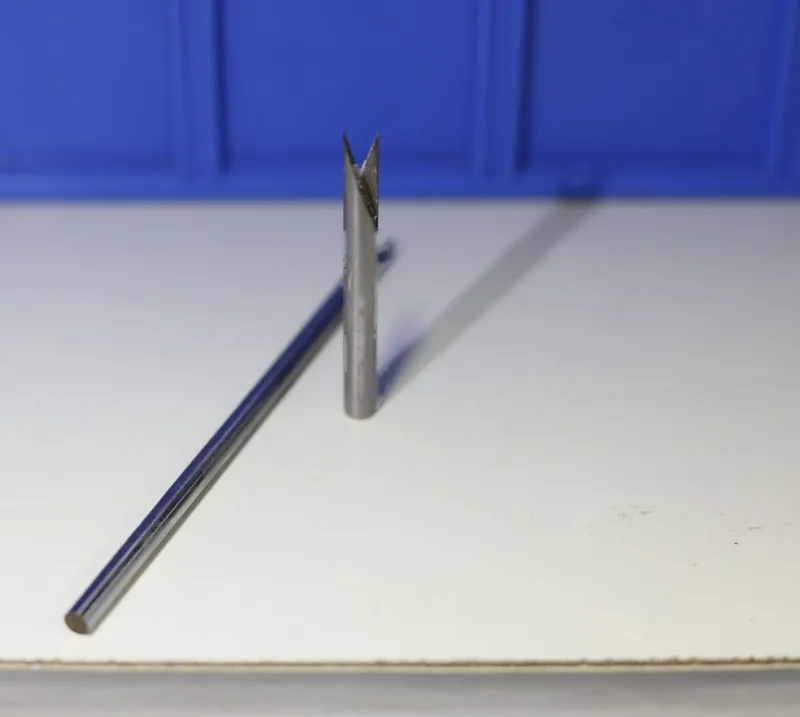
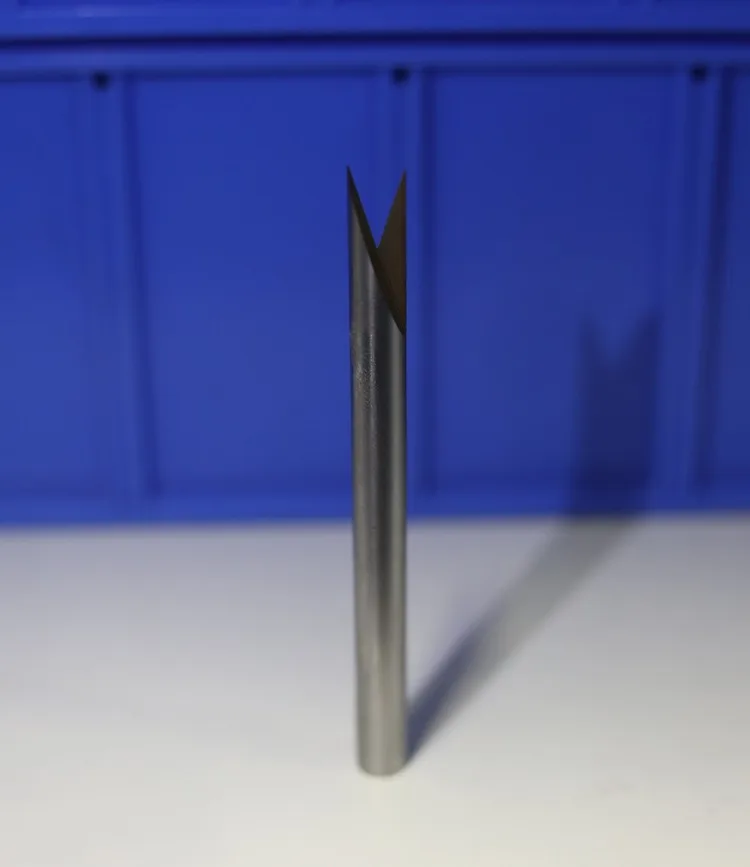
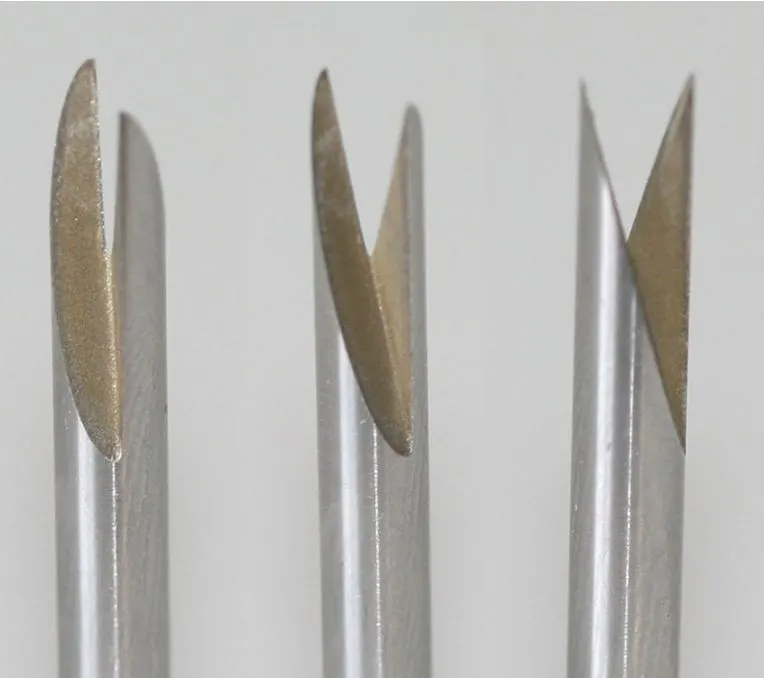
Normale Bohrer reißen weiches Material ein, verformen es und hinterlassen Fransen und Reste im Bohrloch. Unsere Bohrer für Gummi und Weichmaterialien schneiden mit einer speziellen Schneidengeometrie. Das Loch hat genau den Durchmesser des Bohrers, das Material wird sauber nach außen gefördert.
Aus Hartmetall (Wolframcarbid), in Durchmessern von 1,6 bis 23 mm.
Beratung, Bestellung und Versand über unseren Partner RetFun
Unsere Bohrer für Gummi und Weichmaterialien erhalten Sie über unseren Vertriebspartner RetFun in Jena. RetFun übernimmt Beratung, Einzelbestellungen und Versand. Dort finden Sie alle 50 Größen von 1,6 bis 23 mm, Anwendungsvideo, Ratgeber und FAQ.
Wofür brauchen Sie Bohrer für Gummi?
Überall dort, wo weiche Werkstoffe exakt gebohrt werden müssen: Gummi und Dichtungsgummis wie Moosgummi und EPDM, Hohlkörper und Hohlkammerprofile, Schaumstoff (PU- und Weichschaum), Styropor, Papierstapel, Karton, Folien und weiche Kunststoffe.
Besonders in der Automobilindustrie werden mit diesen Bohrern Dichtungsgummis und Hohlkörper durchbohrt, auch in automatisierten Bohranlagen in der Serienfertigung. Dort zeigen sich die Stärken am deutlichsten: gleichbleibend runde, saubere Löcher und lange Standzeiten.
Ihre Vorteile
- Maßhaltig: Der Lochdurchmesser entspricht dem Bohrerdurchmesser.
- Sauber: Kein Einreißen, keine Fransen und bei richtiger Anwendung keine Materialreste im Bohrloch.
- Auch für Hohlkörper: Der speziell geformte Bohrkopf fördert das Material bis auf wenige Ausnahmen nach außen.
- Langlebig: Wolframcarbid (Tungstencarbid) ist ein sehr hartes Material. Die Schneiden bleiben lange scharf, die Bohrer erreichen sehr hohe Standzeiten und halten weit länger als Bohrer aus gehärtetem Stahl.
- Für die Serie erprobt: Auch im automatisierten Bohrprozess über lange Zeit getestet.
So bohren Sie richtig
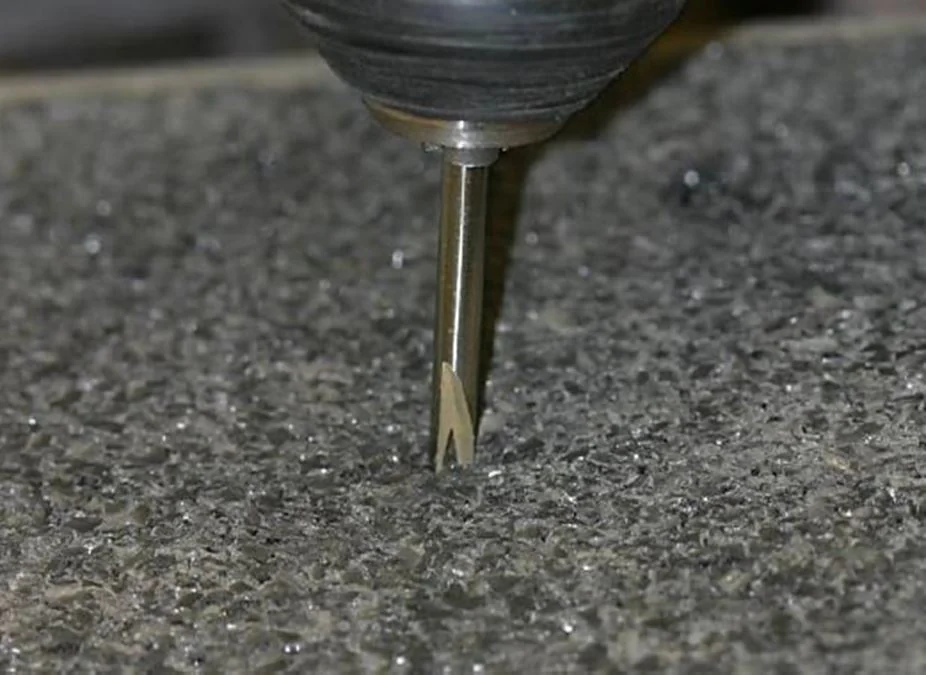
- Immer geführt bohren: mit einer Ständerbohrmaschine, einer Bohrführung oder einem Bohrroboter. Freihand mit Akkuschrauber oder Handbohrmaschine funktioniert es nicht.
- Hohe Drehzahl, passender Vorschub: Je höher die Drehzahl, desto länger hält der Bohrer. In der Automobilindustrie wird mit bis zu 20.000 U/min gebohrt, das ist aber nicht zwingend nötig. Entscheidend ist das Verhältnis von Drehzahl und Vorschub: Lässt sich die Drehzahl nicht erhöhen, bohren Sie mit langsamerem Vorschub.
- Flache Bohrungen in einem Zug: Bei dünnem Material fördert der Bohrer das gesamte Material aus dem Bohrloch heraus, nichts fällt hinein.
- Tiefe Bohrungen in mehreren Schritten: Ab einer bestimmten Tiefe, je nach Durchmesser, kann der Bohrer die Späne nicht mehr nach außen fördern. Dann in mehreren Anläufen bohren und das Bohrloch zwischendurch reinigen, zum Beispiel mit Druckluft oder durch Ausschütteln.
Abmessungen und Artikelnummern
- Werkstoff: Hartmetall (Wolframcarbid)
- Durchmesser: 1,6 bis 23 mm, auch Zwischengrößen wie 2,5, 3,5, 4,5 und 17,5 mm
- Gesamtlängen: meist 50 mm und 100 mm, ab Ø 21 mm auch 150 mm
- Schneidenlänge zum Beispiel 10 mm bei Ø 3 bis 3,5 mm und 15 mm bei Ø 4 bis 4,5 mm
- Andere Maße prüfen wir gern auf Anfrage.
Artikel | Durchmesser | Länge |
|---|---|---|
VG 01,650 | 1,6 mm | 50 mm |
VG 0250 | 2 mm | 50 mm |
VG 02100 | 2 mm | 100 mm |
VG 02,550 | 2,5 mm | 50 mm |
VG 02,5100 | 2,5 mm | 100 mm |
VG 0350 | 3 mm | 50 mm |
VG 03100 | 3 mm | 100 mm |
VG 03,550 | 3,5 mm | 50 mm |
VG 03,5100 | 3,5 mm | 100 mm |
VG 0450 | 4 mm | 50 mm |
VG 04100 | 4 mm | 100 mm |
VG 04,550 | 4,5 mm | 50 mm |
VG 0550 | 5 mm | 50 mm |
VG 05100 | 5 mm | 100 mm |
VG 0650 | 6 mm | 50 mm |
VG 06100 | 6 mm | 100 mm |
VG 0750 | 7 mm | 50 mm |
VG 07100 | 7 mm | 100 mm |
VG 0850 | 8 mm | 50 mm |
VG 08100 | 8 mm | 100 mm |
VG 0950 | 9 mm | 50 mm |
VG 09100 | 9 mm | 100 mm |
VG 1050 | 10 mm | 50 mm |
VG 10100 | 10 mm | 100 mm |
VG 1150 | 11 mm | 50 mm |
Artikel | Durchmesser | Länge |
|---|---|---|
VG 11100 | 11 mm | 100 mm |
VG 1250 | 12 mm | 50 mm |
VG 12100 | 12 mm | 100 mm |
VG 1350 | 13 mm | 50 mm |
VG 13100 | 13 mm | 100 mm |
VG 1450 | 14 mm | 50 mm |
VG 14100 | 14 mm | 100 mm |
VG 1550 | 15 mm | 50 mm |
VG 15100 | 15 mm | 100 mm |
VG 1650 | 16 mm | 50 mm |
VG 16100 | 16 mm | 100 mm |
VG 17100 | 17 mm | 100 mm |
VG 17,5100 | 17,5 mm | 100 mm |
VG 1850 | 18 mm | 50 mm |
VG 18100 | 18 mm | 100 mm |
VG 1950 | 19 mm | 50 mm |
VG 19100 | 19 mm | 100 mm |
VG 2050 | 20 mm | 50 mm |
VG 20100 | 20 mm | 100 mm |
VG 21100 | 21 mm | 100 mm |
VG 21150 | 21 mm | 150 mm |
VG 22100 | 22 mm | 100 mm |
VG 22150 | 22 mm | 150 mm |
VG 23100 | 23 mm | 100 mm |
VG 23150 | 23 mm | 150 mm |
Videos
Sie sehen gerade einen Platzhalterinhalt von YouTube. Um auf den eigentlichen Inhalt zuzugreifen, klicken Sie auf die Schaltfläche unten. Bitte beachten Sie, dass dabei Daten an Drittanbieter weitergegeben werden.
Mehr InformationenPasst dazu
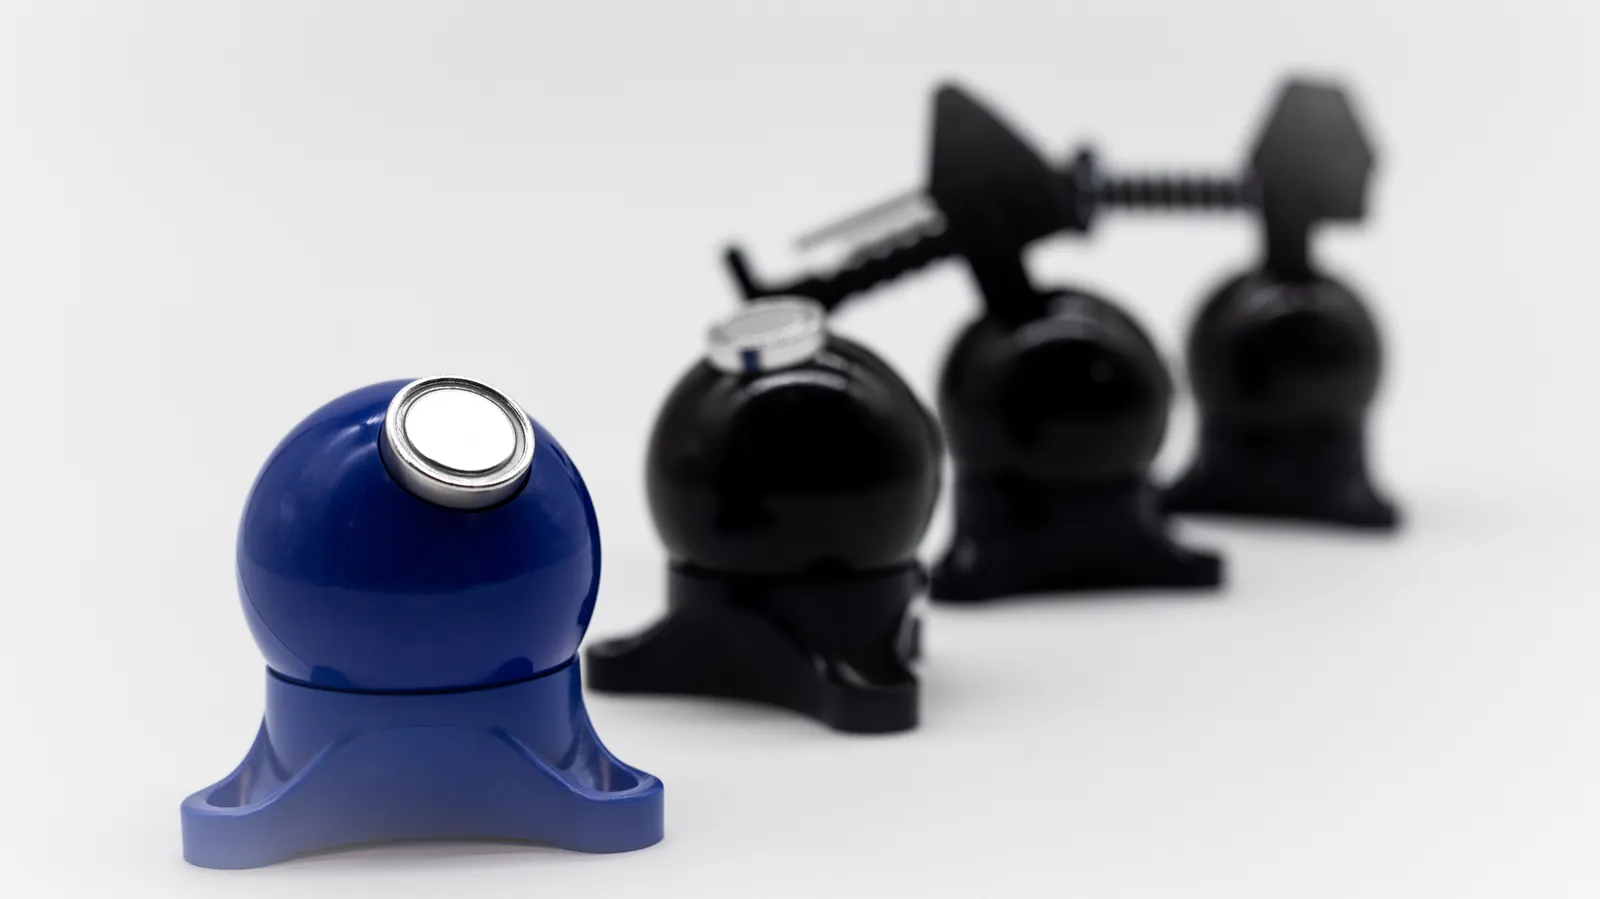
Magnetspanntechnik
MAGBALL: Magnethalter mit Kugelgelenk
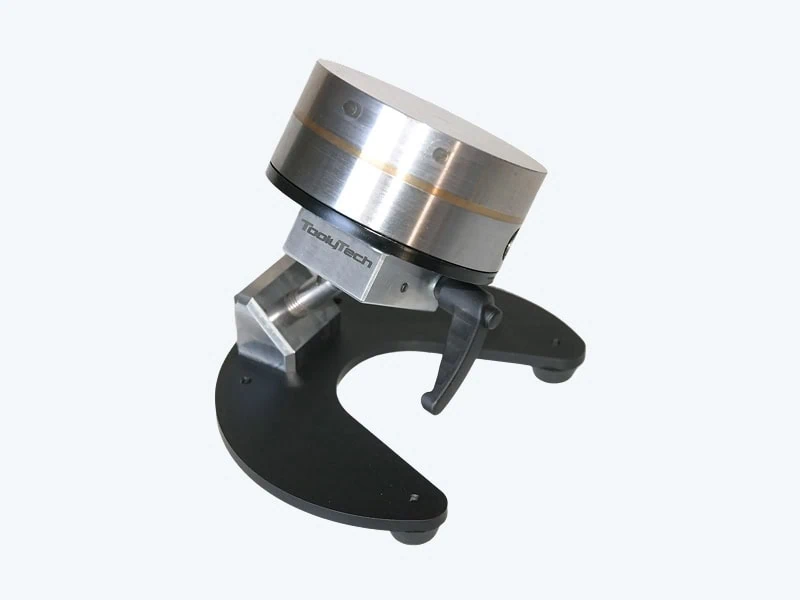
Magnetspanntechnik
Schwenkbarer Magnet-Werkstückhalter, schaltbar
Sie haben Fragen zu unseren Produkten?
Hinterlassen Sie Ihre Kontaktdaten und schreiben Sie uns kurz, wir melden uns schnellstmöglich.
Für welche Materialien eignen sich die Bohrer?
Für Gummi und Dichtungsgummis wie Moosgummi und EPDM, Hohlkörper und Hohlkammerprofile, Schaumstoff (PU- und Weichschaum), Styropor, Papierstapel, Karton, Folien, weiche Kunststoffe und andere weiche Materialien.
Warum reißt Gummi beim Bohren mit einem normalen Bohrer ein?
Ein normaler Spiralbohrer ist für Metall und Holz gemacht. In weichem Material drückt und zieht er, statt sauber zu schneiden. Das Material verformt sich, reißt ein, und Reste bleiben im Loch. Der Bohrer für Gummi schneidet mit einer eigenen Schneidengeometrie und fördert das Material nach außen.
Womit bohrt man Gummi am besten?
Mit einem Bohrer, der speziell für weiche Materialien gemacht ist. Unsere Bohrer für Gummi und Weichmaterialien bohren maßhaltige, runde Löcher ohne Fransen und bei richtiger Anwendung ohne Rückstände im Bohrloch.
Ist das Loch genauso groß wie der Bohrer?
Ja. Nach dem Bohren entspricht der Lochdurchmesser dem Durchmesser des Bohrers.
Bleiben Reste im Bohrloch?
Bei flachen Bohrungen und dünnem Material nicht: Der Bohrer fördert das gesamte Material aus dem Bohrloch heraus, nichts fällt hinein. Auch beim Bohren von Hohlkörpern wird das Material bis auf wenige Ausnahmen nach außen gefördert. Bei tiefen Bohrungen ist das nicht gewährleistet, dann in mehreren Schritten bohren und zwischendurch reinigen.
Kann ich den Bohrer mit dem Akkuschrauber benutzen?
Nein. Der Bohrer muss geführt bohren, also in einer Ständerbohrmaschine, mit einer Bohrführung oder in einem Bohrroboter. Freihand mit Akkuschrauber oder Handbohrmaschine gibt es keine sauberen Löcher.
Welche Drehzahl ist beim Bohren von Gummi richtig?
Möglichst hoch. Je höher die Drehzahl, desto besser die Standzeit des Bohrers. In der Automobilindustrie wird mit bis zu 20.000 U/min gebohrt, das ist aber nicht zwingend nötig. Wichtig ist das Verhältnis von Drehzahl und Vorschub: Lässt sich die Drehzahl nicht erhöhen, bohren Sie mit langsamerem Vorschub.
Wie bohre ich tiefe Löcher in Gummi?
In mehreren Schritten. Ab einer bestimmten Tiefe, je nach Bohrerdurchmesser, kann der Bohrer die Späne nicht mehr aus dem Bohrloch fördern. Bohren Sie dann in mehreren Anläufen und entfernen Sie die Späne zwischendurch, zum Beispiel mit Druckluft oder durch Ausschütteln.
Kann ich Gummi mit einem Holz- oder Metallbohrer bohren?
Möglich ist es, das Ergebnis ist aber meist schlecht. Der Spiralbohrer drückt das elastische Material weg, es reißt ein, das Loch wird kleiner als der Bohrer und Reste bleiben hängen. Für saubere Löcher brauchen Sie einen Bohrer für Gummi.
Wie bohre ich Schaumstoff, ohne dass er ausfranst?
Mit einem scharfen Bohrer für Gummi und Weichmaterialien bei hoher Drehzahl und gleichmäßigem, eher langsamem Vorschub, am besten an der Ständerbohrmaschine. Dicke Platten bohren Sie in mehreren Schritten.
Wie bohre ich Styropor ohne Bröseln?
Ebenfalls mit dem Bohrer für Weichmaterialien bei hoher Drehzahl. Die Schneide trennt das Material sauber, statt einzelne Kügelchen herauszureißen.
Hilft es, Gummi vor dem Bohren einzufrieren?
Gefrorener Gummi ist härter und lässt sich mit normalen Bohrern etwas besser bohren. Für saubere, maßhaltige Löcher, besonders in Serie, ist ein Bohrer für Gummi deutlich zuverlässiger.
Woraus bestehen die Bohrer?
Aus Wolframcarbid (Tungstencarbid), einem sehr harten Hartmetall. Sie halten weit länger als vergleichbare Bohrer aus gehärtetem Stahl.
Was ist das Besondere an der Schneidengeometrie?
Die speziell geformten Schneiden schneiden das weiche Material sauber, statt es zu drücken und zu reißen. So lassen sich auch sehr weiche Materialien bohren, die mit herkömmlichen Bohrern kaum sauber zu bohren sind.
Wie lange hält ein Bohrer?
Sehr lange. Wolframcarbid ist ein sehr hartes Material, die Schneiden bleiben lange scharf und die Bohrer erreichen sehr hohe Standzeiten, auch im Dauereinsatz an Serienlinien. Wie lange ein Bohrer bei Ihnen hält, hängt von Material, Drehzahl und Vorschub ab.
Eignen sich die Bohrer für automatisierte Bohranlagen?
Ja. Sie wurden über lange Zeit im automatisierten Bohrprozess an einer Serienlinie getestet, zum Beispiel beim Bohren von Gummidichtungen für die Automobilindustrie. Die Löcher waren sauber und rund.
Welche Durchmesser und Längen gibt es?
Durchmesser von 1,6 bis 23 mm, auch Zwischengrößen wie 2,5, 3,5, 4,5 und 17,5 mm. Die meisten Größen gibt es mit 50 mm und 100 mm Gesamtlänge, ab Ø 21 mm auch mit 150 mm. Alle Artikelnummern stehen in der Tabelle unter Technische Daten.
Wie lang ist der schneidende Teil?
Zum Beispiel 10 mm bei Ø 3 bis 3,5 mm und 15 mm bei Ø 4 bis 4,5 mm. Für andere Größen nennen wir Ihnen die Werte gern auf Anfrage.
Gibt es Sondergrößen?
Andere Durchmesser oder Längen prüfen wir gern auf Anfrage.
Wie wird ein Gummibohrer noch genannt?
Je nach Branche auch Gummibohrer, Hohlbohrer für Gummi, Bohrer für Schaumstoff oder Bohrer für Dichtungen.